01 / 門框
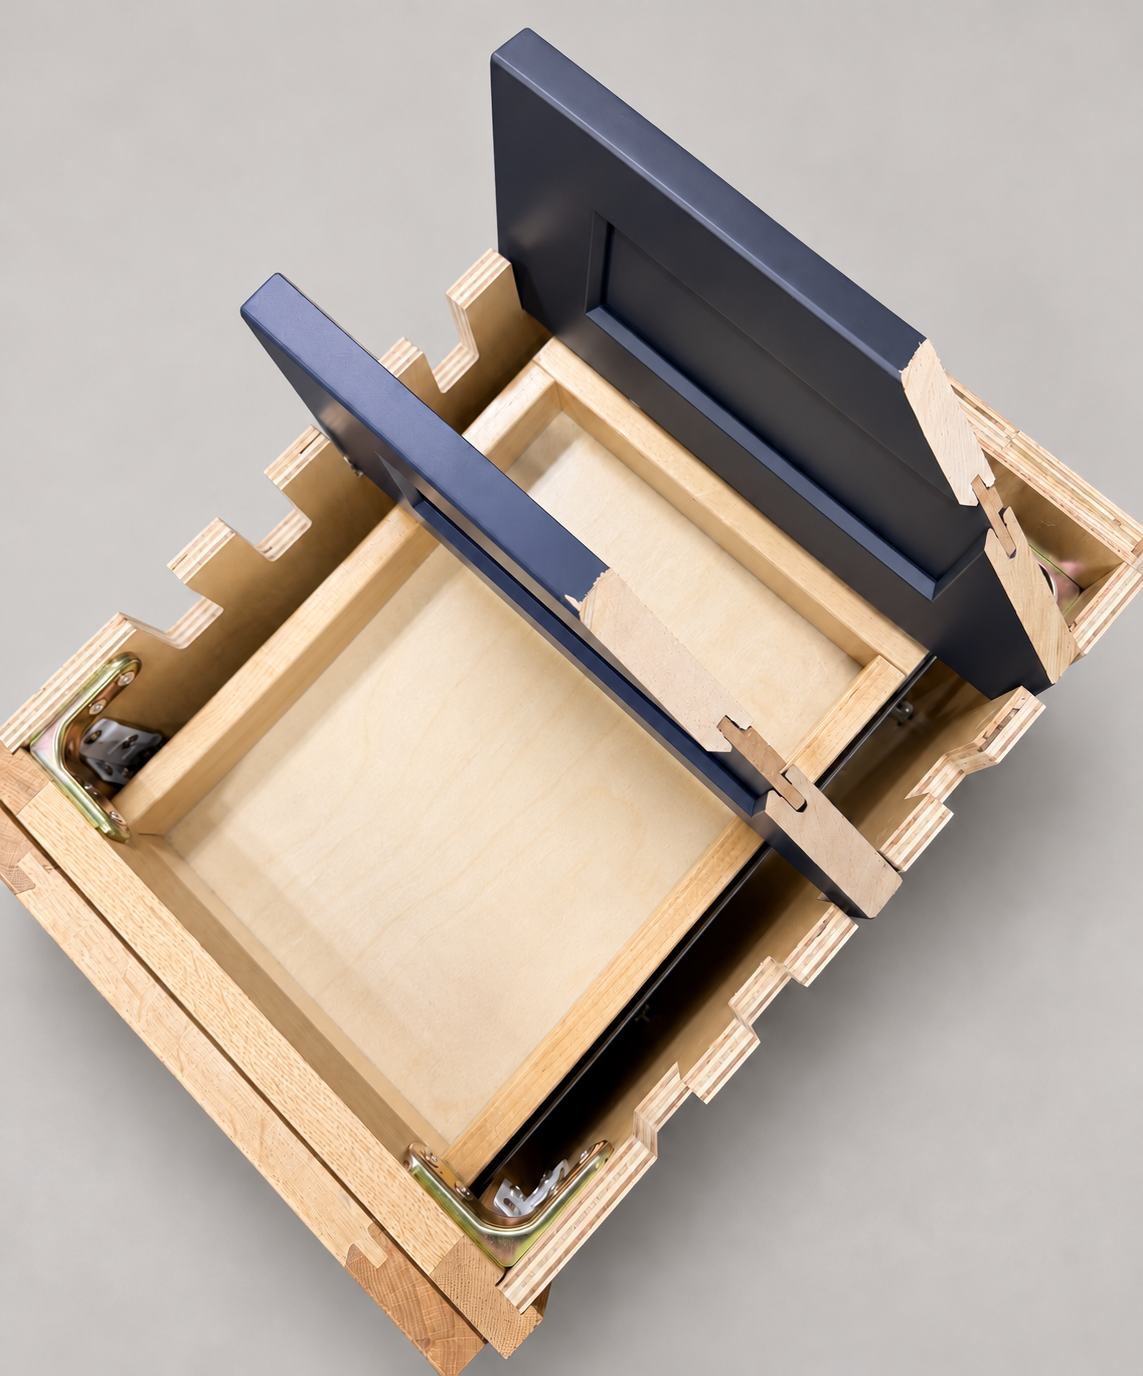
這塊櫃門樣品的豎框與橫檔圍繞獨立門芯板。門框和門芯板是不同部件,具體材料請分別核對所選櫃型的規格資料。
02 / 櫃體面框
櫃體面框圍住櫃箱正面的開口,位於櫃門後方。面框、門板外框與櫃箱各自構成不同部件。
03 / 櫃箱
樣品露出了櫃體側板、內部表面和分層邊緣。圖片不能確定所選櫃型的木種或材料規格。
櫃體與材料
連續塗層可以包覆造型邊、握槽與開孔,但板材、形狀、膜厚和固化需作為完整製程驗證。
想在造型邊、銑製握槽或開孔周圍取得連續表面時,粉體塗裝MDF值得比較。評估的應是完整門板與製造方法,而非只有平面顏色。MDF需要不同於金屬件的塗裝安排:寬大正面看似均勻,邊緣與凹處仍可能覆蓋不夠或固化不足。採購要確認指定板材、塗層及實際輪廓已經組合成可用的成品。
TIGER指出MDF可能不導電或僅部分導電,板件狀態、前處理與固化影響個別專案製程。因此,選好粉末顏色並未選好完整構件。底材與銑形應屬於做出核准樣的組合;色卡能說明外觀,卻不足以交代如何在握槽與造型邊緣重複成果。
參考資料: TIGER Coatings: Powder Coating on MDF.
IGP說明預熱有助提高導電性,並量測實際塗裝件的表面溫度。前者與完成固化是不同控制,不能只用已經過烘箱概括。有效記錄應跟著真實板件,從前處理延續到完成塗面。另一底材上的色樣,例如金屬片,並未證明這扇MDF門的製程。
參考資料: IGP TI111: Process Recommendations for Powder Coating MDF.
TIGER Series 551公開文件建議MDF正面80至100 µm,邊緣和銑削處至少150 µm,須綁定該產品使用。它指出量測位置的意義:正面符合不能代替邊緣判斷。若改用其他系統,條件應來自其適用文件,不能跨資料挑選方便數值當成已驗證組合。
參考資料: TIGER Series 551 Single Coat for MDF, data sheet1237, version09-20.
假設依Series 551文件檢視門板,正面量得90 µm,銑槽邊緣只有110 µm。正面在建議區間內,邊緣卻低於150 µm最低值。工廠沒有因正面漂亮就放行,而在代表性造型板件上調整施工,重新做出正面90 µm、邊緣160 µm的樣品。實際固化與約定的成品驗證也獲接受後,買家才核准修訂製程。單靠厚度符合,仍不能說完成所有認可。
修正並不是每個位置都盲目堆厚,而是處理案例中未符合要求的區域。在已適當的正面增加塗層,不能證明凹槽內也覆蓋足夠。試作因此需要真實邊形與銑槽,不能用同色平板邊料代替。若之後改動握槽輪廓或新增孔洞,這個新幾何仍須在已驗證的製程能力內。
Series 551以MDF表面或塗層本身溫度表示固化,且提醒固化不足可能讓膜層脆裂。製造上須分清設備設定和零件結果。烘箱設定是指令,塗面實際狀態才是目標;核准製程應對應真實幾何。只重複設定值,仍不足以說明板面、邊緣與凹槽的狀況。
厚度接受與完整成品接受是兩項判斷。案例修訂樣修正邊緣不足,仍需通過約定的門板驗證,避免用一個好讀值概括整個構件。保存完成樣與記錄位置,日後有問題才有具體比較對象。單說塗層通過,遠不如對應真實銑形件的資料清楚。
有些位置原本需另貼封邊或包覆成形,連續粉體塗面便可能帶來設計優勢。評看時除了正面,也看握槽、轉角與開口;所選紋理及光澤要留在成品樣中。細紋理與平滑表面,即使同色也是不同選擇。案例最後核准的樣品包含這些細節,因此製程調整同時對照外觀與技術要求。
保留指定板材、塗層系統、代表性完成門板及相應驗證資料。買家取得的是製造完成的構件,不是一包粉末或粉體必定比液體塗料耐用的概括說法。完整控制才能讓連續塗面成為優點。換板、改銑形或更動固化方法,都會改變原先做出樣品的組合,應先按構件變更評估,再判斷既有核准樣是否仍代表訂單。
飾面之下 / 結構
樣品展示了門框、獨立門芯板、櫃體面框和櫃箱。透過剖面,可以分清各部件的位置。
這塊櫃門樣品的豎框與橫檔圍繞獨立門芯板。門框和門芯板是不同部件,具體材料請分別核對所選櫃型的規格資料。
櫃體面框圍住櫃箱正面的開口,位於櫃門後方。面框、門板外框與櫃箱各自構成不同部件。
樣品露出了櫃體側板、內部表面和分層邊緣。圖片不能確定所選櫃型的木種或材料規格。