01 / 门框
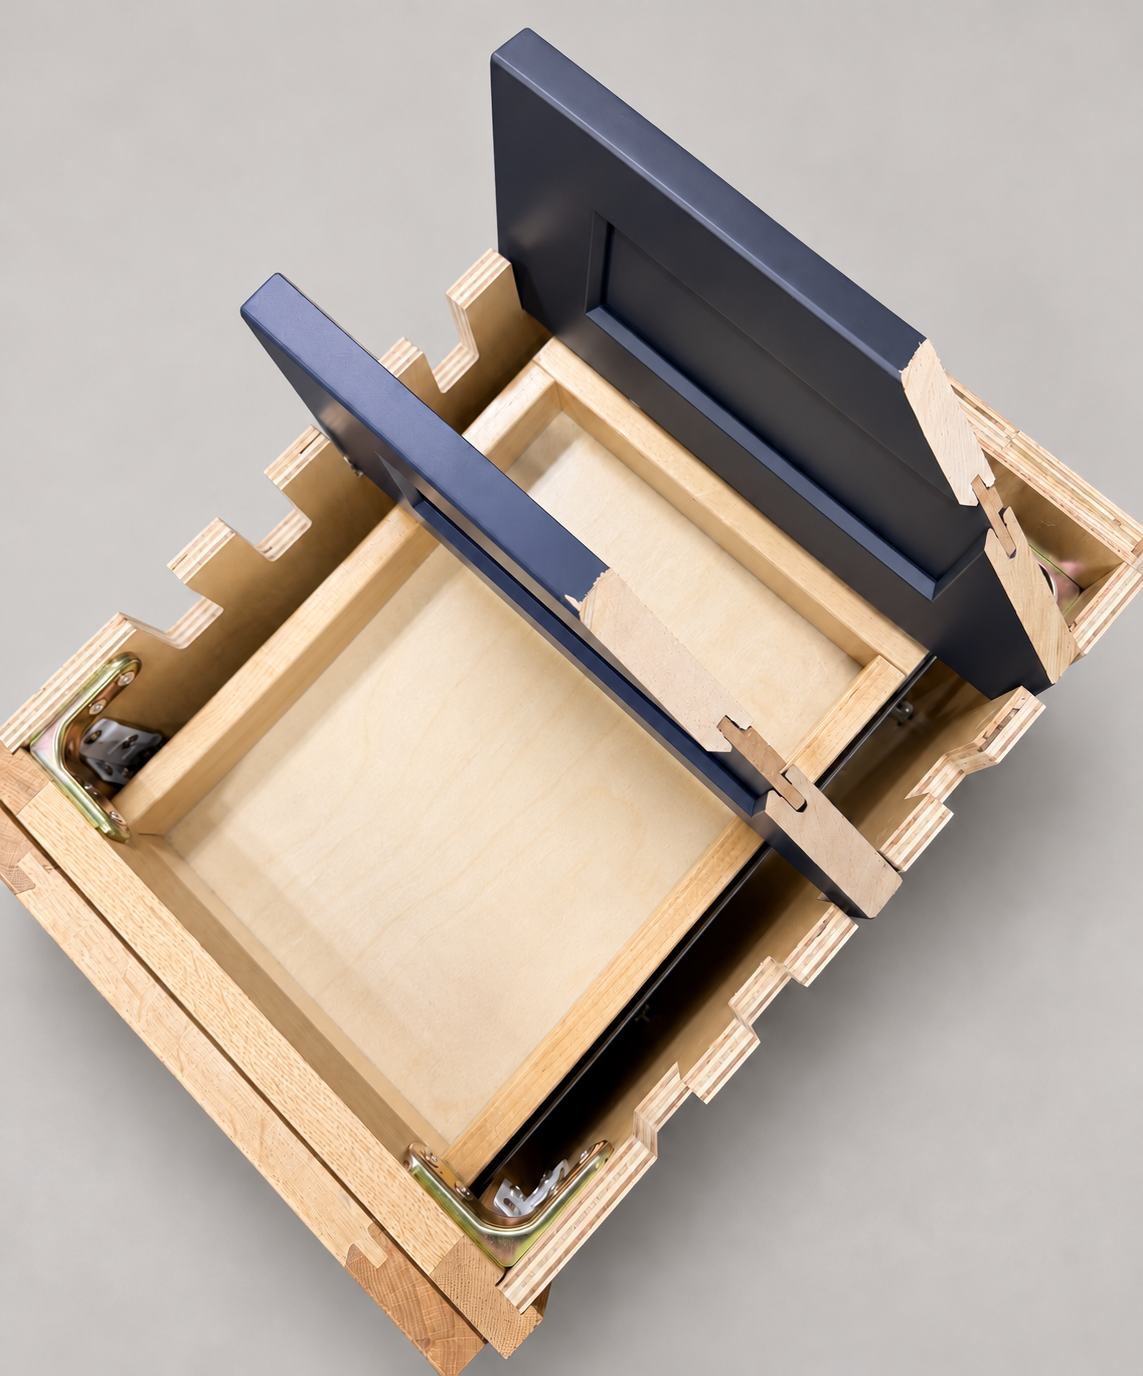
这块柜门样品的竖框与横档围绕独立门芯板。门框和门芯板是不同部件,具体材料请分别核对所选柜型的规格资料。
02 / 柜体面框
柜体面框围在柜箱前方的开口处,位于柜门后面。它与门板外框、柜箱分别组成柜子的不同部分。
03 / 柜箱
样品露出了柜体侧板、内部表面和分层边缘。图片不能确定所选柜型的木种或材料规格。
柜体与材料
粉末涂层能连续包覆造型边与铣槽,但板材、轮廓、膜厚和固化必须作为一套经过验证的组合。
需要在造型边、内铣拉手或开孔周围形成连续涂面时,可以考虑粉末涂装MDF。比较对象应是完整门板及其制造工艺,而不仅是一块平面色样。MDF与金属件所需的涂装条件不同:大面均匀好看,边缘或凹槽却仍可能覆盖不足、固化不足。采购应确认所提议的实际形状,已经用指定板材与涂层成功做成成品。
TIGER指出MDF可能不导电或部分导电,板材状态、前处理及固化都会影响项目工艺。对买家而言,选定粉末颜色还没有选定完整部件。底板和铣形应属于做出认可样的组合;色片可以识别外观,却不能包含在握槽、异形边缘重复该外观所需的制造信息。
参考资料: TIGER Coatings: Powder Coating on MDF.
IGP说明预热可提高导电性,也要求测量实际涂装件表面温度。这是两项不同控制:能涂上,不等于已固化。采购比较要保留区别,不能只用进过烘箱概括过程。有用记录跟随真实部件,从准备状态到完成涂层;在金属色片上的展示,不足以说明这块MDF门板。
参考资料: IGP TI111: Process Recommendations for Powder Coating MDF.
TIGER公开的Series 551资料建议MDF大面80至100 µm,边缘与铣削部位至少150 µm,数值只用于该产品。它明确了观察位置:正面读数不能回答边缘问题。另一涂层系统应提供自己的条件,不能从不同文件各取方便数值,拼成未被验证过的工艺。
参考资料: TIGER Series 551 Single Coat for MDF, data sheet1237, version09-20.
假设按这份Series 551资料评看门板,大面读数90 µm,铣槽边读数110 µm。前者落在规定范围,后者却低于150 µm的最低建议。车间没有因为正面好看就放行,而在代表性铣槽板件上调整施工,重新做出大面90 µm、边缘160 µm的样品。在实际固化与约定的成品验证也得到认可后,买家批准修订流程用于这批门板。仅通过膜厚比较,本身还不足以完成认可。
这不是要求所有地方都不断加厚,而是处理案例中未达到适用要求的具体位置。原本已符合条件的大面再加一层,不能自动证明凹槽内覆盖足够。因此试样要包含真实边形与凹槽,不能用同色平面边料代替。若生产图后来修改拉手轮廓或增加开孔,新形状仍需处于已经验证的工艺范围内。
Series 551以实际MDF表面或涂层温度定义固化,并提醒不足固化可能导致脆化、开裂。生产上应区分烘箱设定与部件证据:前者是给设备的指令,后者才是涂层结果。认可工艺要对应实际进入设备的门板形状。只是重复设定值,不能解释大面、边缘和凹槽分别经历了什么。
膜厚认可和成品认可仍应分开。假设修订样解决了边缘读数不足,但放行还取决于约定的完成门板验证,不能用一项有利测量忽略其他部位。保留认可件与记录对应位置,让后续生产问题有具体比较对象。笼统说涂层通过,不如将记录绑定真实铣形门板有用。
原本可能需要另贴封边或包覆造型的位置,连续粉末涂面可以成为有价值的选择。除大面外,也应查看拉手、转角和开口。认可样里要保留所选纹理与光泽:细纹理与平滑效果,即使色名相同,也是不同外观选择。假设案例最终批准的样品包含这些可见细节,所以工艺修正同时接受外观与技术条件的评看。
最终资料应保留板材、涂层系统、代表性成品门板及对应该形状的验证。买家购买的是制造完成的部件,不是一袋粉末,也不是“粉末一定比液体漆更耐用”的泛称。受控工艺才能把连续表面变为实际价值。更换板材、修改铣槽或改变固化方法,都改变了原样品所用的组合;应先按部件变化重新评估,再判断原认可样是否还代表当前订单。
饰面之下 / 结构
样品展示了门框、独立门芯板、柜体面框和柜箱。通过剖面,可以分清各部件的位置。
这块柜门样品的竖框与横档围绕独立门芯板。门框和门芯板是不同部件,具体材料请分别核对所选柜型的规格资料。
柜体面框围在柜箱前方的开口处,位于柜门后面。它与门板外框、柜箱分别组成柜子的不同部分。
样品露出了柜体侧板、内部表面和分层边缘。图片不能确定所选柜型的木种或材料规格。