01 / 門框
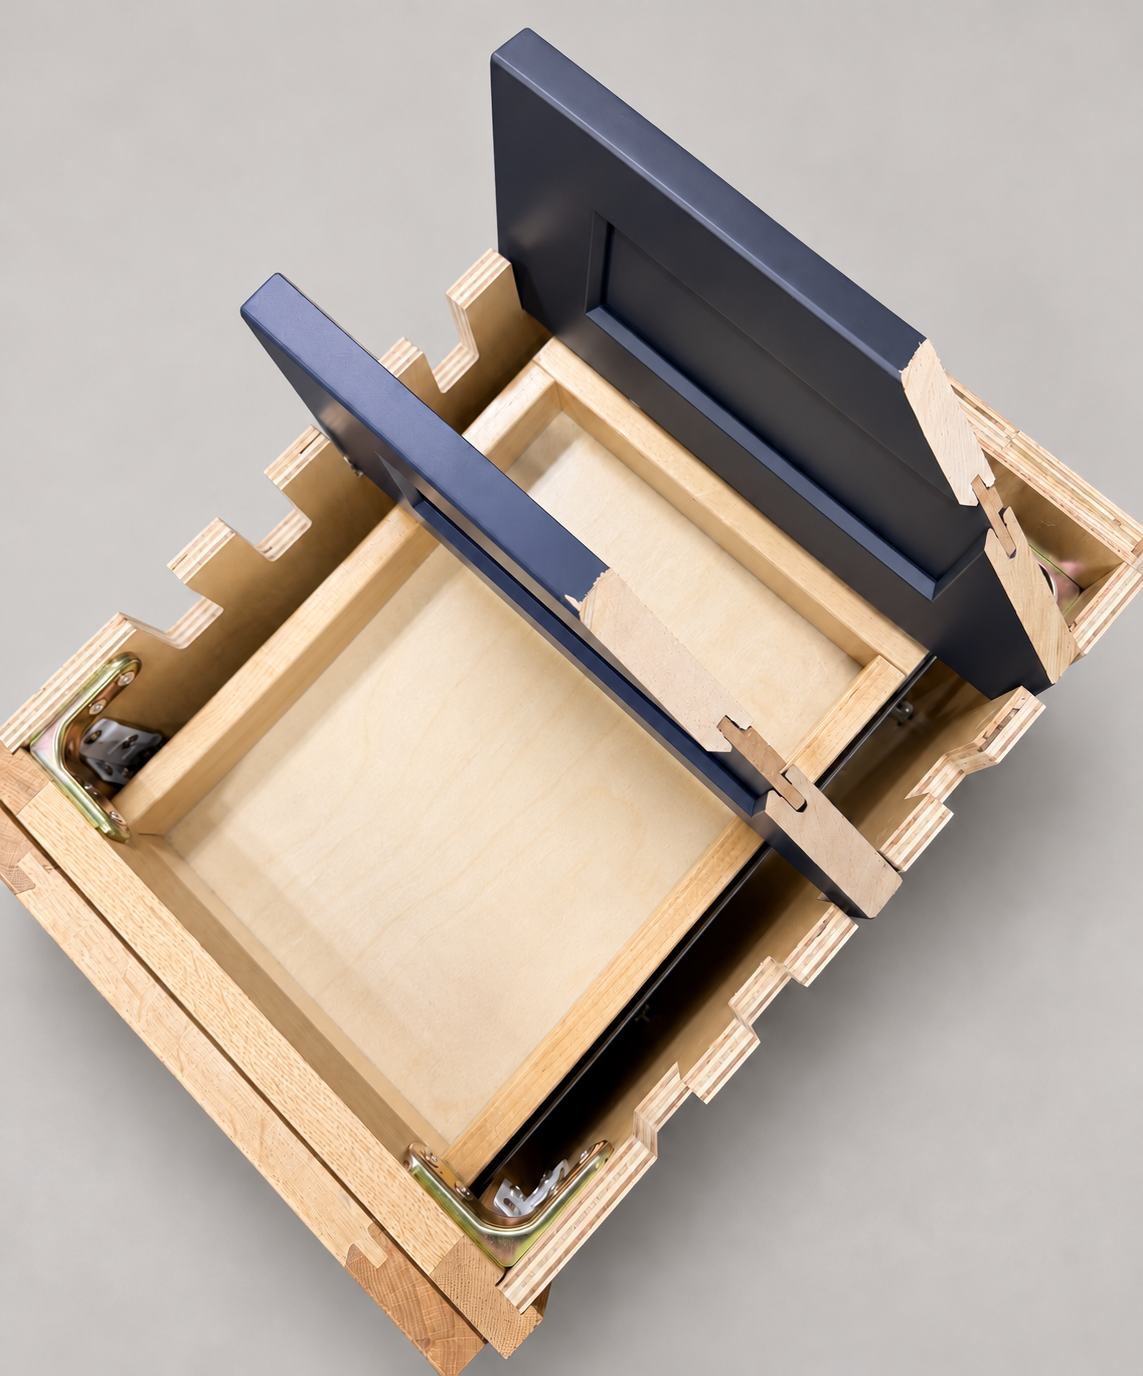
這塊櫃門樣品的豎框與橫檔圍繞獨立門芯板。門框和門芯板是不同部件,具體材料請分別核對所選櫃型的規格資料。
02 / 櫃體面框
櫃體面框圍住櫃箱正面的開口,位於櫃門後方。面框、門板外框與櫃箱各自構成不同部件。
03 / 櫃箱
樣品露出了櫃體側板、內部表面和分層邊緣。圖片不能確定所選櫃型的木種或材料規格。
櫃體與材料
把側板最大容許厚度帶入尺寸鏈,才能檢查最小淨空。材料合乎規格,不代表組合後必然符合另一部件的要求。
櫃體外寬扣掉兩片側板的標稱厚度,得到的是標稱淨寬。若採購條件要求最低可用空間,還要處理每個尺寸允許的變化。側板本身可能完全合格,組合後卻仍然不符合另一部件的空間需求。這類情況應先查尺寸如何銜接,不宜直接把不相容歸為板材瑕疵。
MEDITE MR PLUS 的技術表列有 ±0.20 mm 厚度允差,也涵蓋大於 12 mm 至 18 mm 的規格欄。這是具名產品的例子,不代表所有 MDF 都使用相同數值,更不能替代 usaKT.com 完成櫃體的尺寸規格。
參考資料: MEDITE MR PLUS datasheet: technical specification sheet.
先用剖面確認外側與內側的量測基準。當外部總寬固定、側板往內占用空間,板厚增加便會減少淨寬。符號方向錯了,後面的計算再精密也無用。圖上應能看出每一項尺寸連到哪個面,避免把厚度增加誤認為可用餘量增加。
採購原板和完成側板也不是同一階段。附加面材可能改變厚度,組裝總寬亦可能有自己的容許範圍。不能用原板的一項允差代表整組櫃體。以下刻意把外寬設為精確值,並假定所給側板範圍已涵蓋完整厚度,讓關係容易核算;實際製造仍需納入所有相關層次。
假設總外寬精確為 600 mm,兩片側板標稱 18 mm,各容許 ±0.20 mm。標稱淨寬算得 600 − 18 − 18 = 564 mm。兩側同取最厚值時是 600 − 18.2 − 18.2 = 563.6 mm;同取最薄值則為 600 − 17.8 − 17.8 = 564.4 mm。全區間相差 0.8 mm,因此原圖不能保證最低 564 mm 的淨空要求。
這筆假設訂單允許調整外部尺寸,買方最後採用精確外寬 600.4 mm。最大側板厚度保持不變,計算下限為 600.4 − 18.2 − 18.2 = 564 mm,於是符合原訂幾何最低值。這不等於已包含安裝間隙或核准五金配合。外寬若另有允差,必須改用其最小容許值;新增面層也不能省略。
最不利組合用來檢查規格能否提供保證,不是在宣稱每片板都剛好達到極限。也不能反過來假定一厚一薄必然互相抵銷,再以此承諾最小空間。採用統計分析需要相應製程資料及約定條件,不能只是為了讓尺寸結果看起來足夠。
若只處理已完成的單件,直接量測實際淨空可能最有用。若配套零件必須提早採購,或要涵蓋持續供貨,則需要掌握整個容許範圍。樣品的實測值對該件有效,不能自動成為後續量產的保證下限。這兩類紀錄應標明各自代表的範圍。
交貨時有爭議,就沿著相同的量測基準逐段核對。先釐清資料寫的是標稱、最低或實測,再確認是在說原板還是完成部件。板材均合格而組合淨空不足,表示總成要求仍未閉合,必須修正其尺寸安排。只怪某片板偏厚,無法解決規格本來就容許那個厚度的問題。
把最後選定的外寬、基準面及淨空下限保留在採購圖內,後續審查便能理解修訂理由。材料替代若改變完成厚度或允許變化,即使標稱尺寸與飾面名稱不變,也應重算。這樣才能讓先前做出的空間保證繼續成立。
飾面之下 / 結構
樣品展示了門框、獨立門芯板、櫃體面框和櫃箱。透過剖面,可以分清各部件的位置。
這塊櫃門樣品的豎框與橫檔圍繞獨立門芯板。門框和門芯板是不同部件,具體材料請分別核對所選櫃型的規格資料。
櫃體面框圍住櫃箱正面的開口,位於櫃門後方。面框、門板外框與櫃箱各自構成不同部件。
樣品露出了櫃體側板、內部表面和分層邊緣。圖片不能確定所選櫃型的木種或材料規格。