01 / 门框
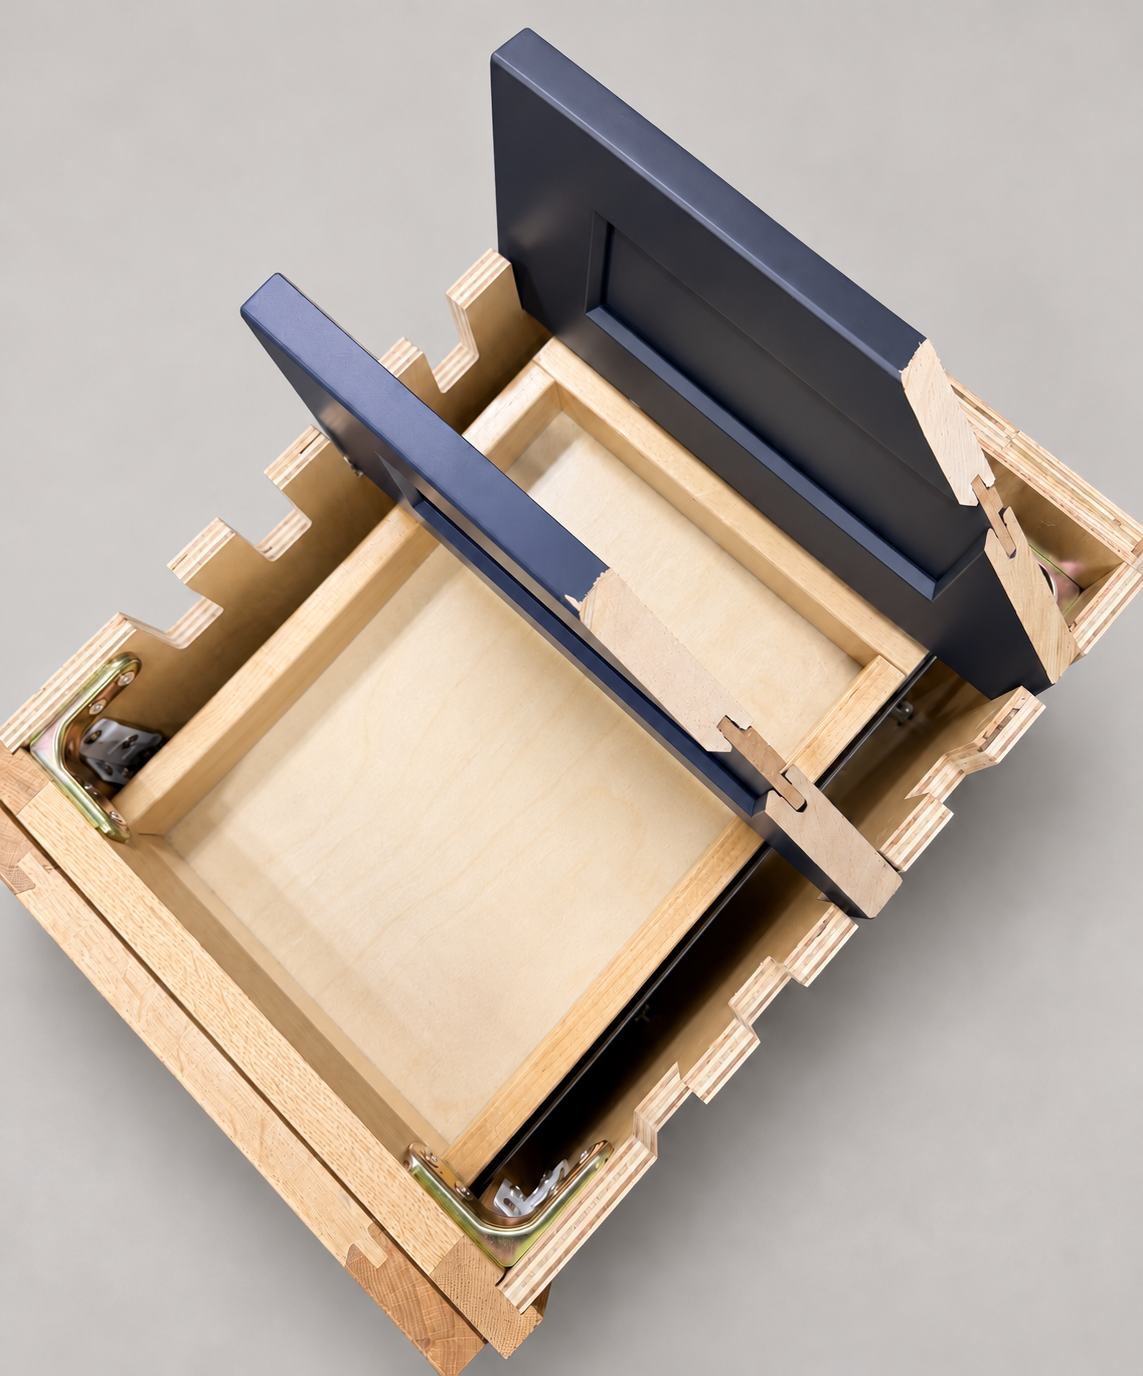
这块柜门样品的竖框与横档围绕独立门芯板。门框和门芯板是不同部件,具体材料请分别核对所选柜型的规格资料。
02 / 柜体面框
柜体面框围在柜箱前方的开口处,位于柜门后面。它与门板外框、柜箱分别组成柜子的不同部分。
03 / 柜箱
样品露出了柜体侧板、内部表面和分层边缘。图片不能确定所选柜型的木种或材料规格。
柜体与材料
耐候塑料板不能直接套用木柜加工单。热胀冷缩和长期受力变形,必须进入柜体支撑、紧固与间隙设计。
比较HDPE橱柜时,应比较包含支撑、紧固与伸缩空间的完整成品方案。适合户外的聚合物板材可以免去某些木材涂装工序,但也带来不同的制造条件。把原切料单里的胶合板名称换成塑料,并不足以证明柜体可以按原样生产。
King Plastic的StarBoard ST、WG加工指南说明,这些HDPE材料在持续机械应力下可能慢慢移动或弯曲,重力也是其中一种作用。厂家要求整板和裁切件水平、平整支撑,反对像普通木料那样稀疏垫条堆放或斜靠存放。板材耐湿,仍可能因支撑不当产生变形。
参考资料: King Plastic: Cabinet Fabrication Technical Guide.
这种要求也延伸到柜体制造:较宽或放较重物品的底板需有足够托撑,上柜可能需要分隔板。指南的支撑说明不是任意柜子的承重认证。报价应说明所选板材怎样承托预定物品,不能用“耐水板”三个字证明一块长跨度无支撑底板适用。
King要求考虑热胀冷缩,包括门面间隙、紧固位置,并提醒不要把侧板与端板卡死。其计算表采用每华氏度0.00006的系数,零件长度以英寸计。这是该厂家提供的计算依据,不是所有聚合物板材的统一系数;算出来的是尺寸变化,不是可以直接照抄的安装缝。
假设按该表计算,一块48 in板件在70°F下加工,使用时升到100°F。30°F温差对应48 × 30 × 0.00006 = 0.0864 in的长度增长。若原方案用刚性固定,整个方向仅有0.04 in可动空间,连这个计算增长都容纳不下。买家拒绝原封套用木柜的做法,选择已修订的总成:包括相容的可伸缩紧固细节、足够的设计余量及指定底板支撑。
这里算的是整条测量方向的增长,不能把同一数值不加分析地分别加到每条边。实际设计还要考虑收缩、制造误差、约束条件以及板件自身可能达到的温度。假设中选定的修订方案包含了这些判断;只买板材,把细节留到现场再想,并没有完成制造方案比较。
对其说明的柜体做法,King建议柜箱使用同类材料,并提醒木材部件与HDPE的伸缩不同。这不证明所有经过设计的混合结构都不可能成立,却意味着未经评估的木柜箱加塑料外表,不能直接借用这套全聚合物制造方法作为依据。
设想一只空柜刚装好时方正,装入餐具后,底板逐渐下垂。扩大门缝并不能补上底板缺失的承托。另一只柜子支撑充分,但板件两端被卡死,温度升高时不能伸长;再加一条底板托撑,也不能释放端部约束。这是前文两种材料行为在构造上的不同后果。审图时需要分别追踪:物品重量如何传到支撑,板件增长又在哪里获得余量。外表相同的柜子,内部可能存在完全不同的问题,不能只用“多留一点缝”或“多加一点料”概括处理。
King另有说明,普通胶粘剂不能为其HDPE制品提供所需粘接;防水密封胶能够封缝,却未必形成永久结构连接。厂家优先采用机械固定或焊接,特殊粘接则属于另外的工艺。这会改变熟悉的木柜细节的含义:一条打得整齐的密封线可以让外观看起来完整,却不能说明两块板之间怎样传递荷载。制造方需要说清真正承担连接作用的构造,不能拿胶线整洁来证明已经复制了木材胶合接头。
参考资料: King Plastic: Using Adhesive with King StarBoard.
WG的FAQ还明确说该板材不能涂漆,并不建议胶粘。购买这一木纹聚合物材料时,供货表面本身就是材料选择的一部分。“以后再喷成室内厨房的同款漆”并不是小小的追加工序,而需要另一种材料,或另行建立有效的涂装系统,不能自动沿用木器漆流程。对于室内外相连的项目,整体协调也可以通过有意搭配两种表面实现,不必承诺不同构造最终都能得到同一种漆面。
参考资料: King Plastic: StarBoard WG FAQ.
认可的制造资料应同时保留材料名称、使用条件、支撑布置与紧固细节。若更换板材,也按这些相同项目比较。户外材料的价值,需要由适合其行为的成品构造实现,而不是只靠板材的耐候描述。
饰面之下 / 结构
样品展示了门框、独立门芯板、柜体面框和柜箱。通过剖面,可以分清各部件的位置。
这块柜门样品的竖框与横档围绕独立门芯板。门框和门芯板是不同部件,具体材料请分别核对所选柜型的规格资料。
柜体面框围在柜箱前方的开口处,位于柜门后面。它与门板外框、柜箱分别组成柜子的不同部分。
样品露出了柜体侧板、内部表面和分层边缘。图片不能确定所选柜型的木种或材料规格。