01 / 门框
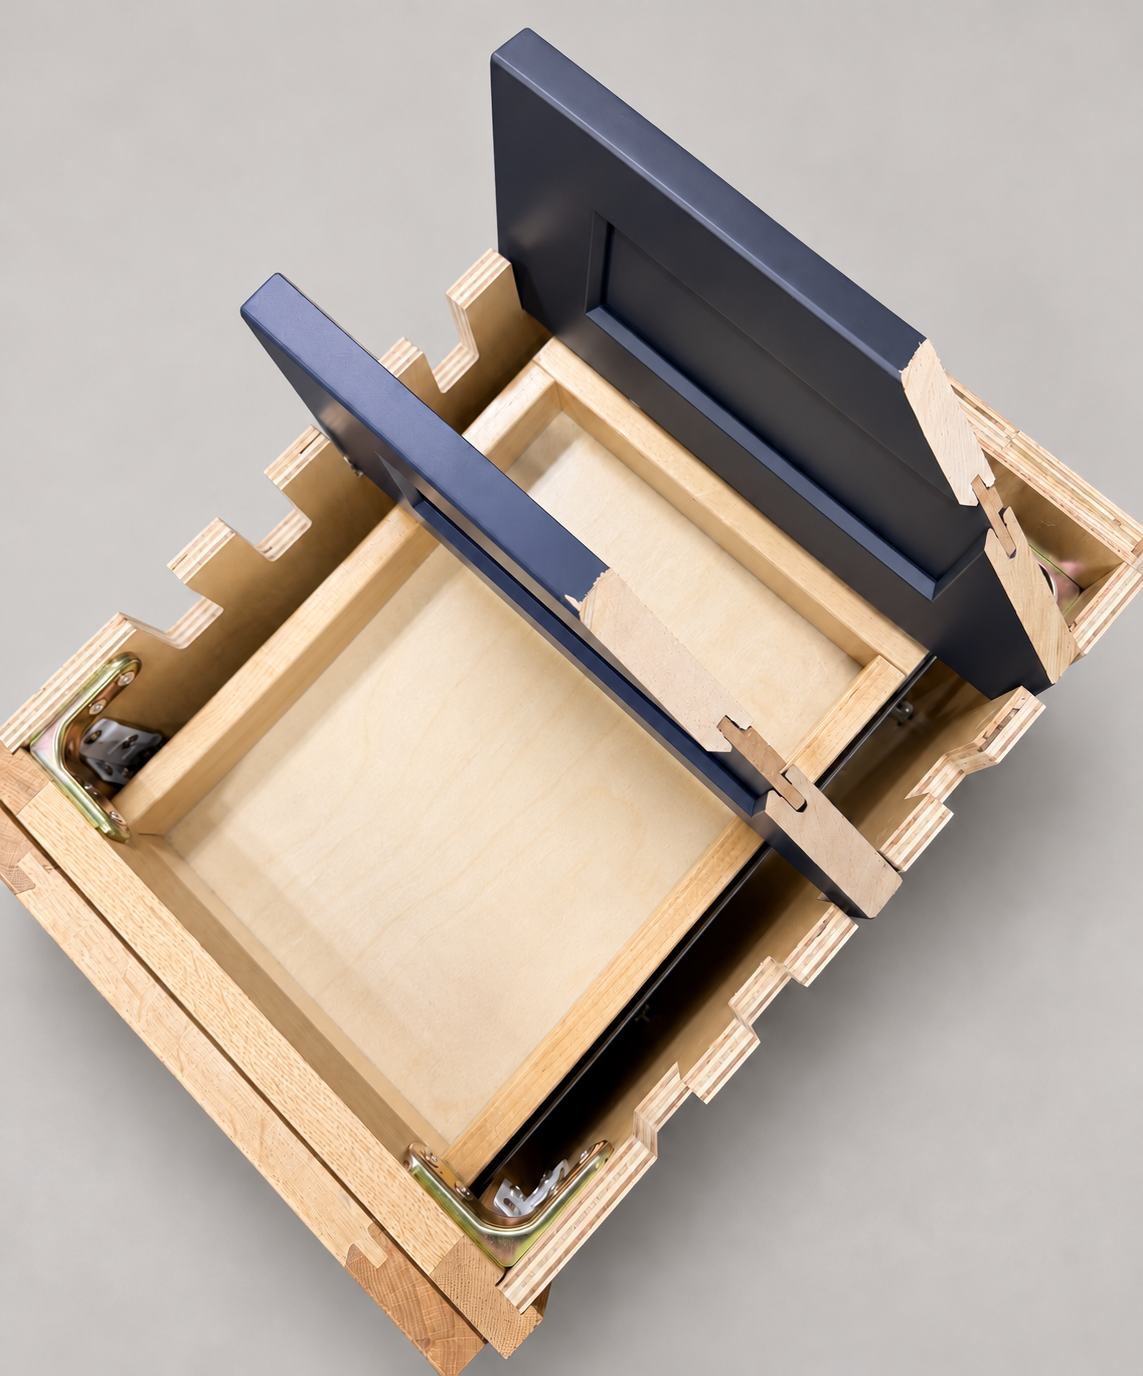
这块柜门样品的竖框与横档围绕独立门芯板。门框和门芯板是不同部件,具体材料请分别核对所选柜型的规格资料。
02 / 柜体面框
柜体面框围在柜箱前方的开口处,位于柜门后面。它与门板外框、柜箱分别组成柜子的不同部分。
03 / 柜箱
样品露出了柜体侧板、内部表面和分层边缘。图片不能确定所选柜型的木种或材料规格。
柜体与材料
胶合放行要看胶液、空气和木料的条件,不能只看墙上的温控器。
冬季从冷库或货车卸下的橱柜木料,进入暖车间后不一定马上适合胶合。工人觉得暖和,反映的是周围空气;接合处的木料可能仍很冷。采购方比较生产交期时,应看计划有没有把进料状态纳入排产,而不是把“到货当天组装”当作当然优势。
以 Titebond II Premium 为例,厂家应用指南写明高于 55°F,其成膜最低温度说明同时点名胶液、空气及材料。这个门槛属于该具体产品,不能套给所有木工胶或把其他胶的低温性能借来使用。
参考资料: Titebond: II Premium Wood Glue application and physical properties.
同页又列出冻融稳定,并说明冻结可能使胶变稠,搅动可能恢复原状,同时仍要求避免冻结。储存中经受冻融与低温下能否施工是两件事。瓶内看起来还能流动,不能证明冷木料上的胶缝已符合应用条件。
车间应把收料和胶合放行分开记录:哪批材料从低温环境进入,在哪里调温,胶合前如何确认材料温度。短暂烘暖表面不能代表整个部件已经达到适合的工作状态,也不宜凭固定天数代替实际核对。部件尺寸、存放方式和现场条件都会影响安排。
假设车间用 Titebond II Premium 制作不承担荷载的木质装饰组件,空气为 68°F,胶液为 66°F,刚到的木料只有 44°F。车间把这批组件转入后续组装时段,先调温。复查时木料和胶液均为 64°F,空气仍为 68°F,才解除温度方面的限制,按其余已批准工艺施工。原先的低温问题不能靠多涂胶或延长夹持时间替代解决。
这次放行只解决温度。接合面配合、材料含水状况、胶种适用性及完整固化流程仍各有要求。温度合格也不是整柜承重证明,更不能据此把这款胶移用到结构承重连接。
比较加工方案时,可看材料调温的空间和时段是否已列入生产计划。能说明冷料如何进入正常工况的报价,比不问交货条件就承诺立即胶合的报价,交代了更多真实工序;这并不意味着可以凭空推定应加多少钱。
胶种、批次和实际放行读数应随生产记录保存。如果已经在不符合条件时完成胶合,事后把成品搬暖,并不能倒推原胶缝合格。该批次应由加工方按质量程序评估后,再决定能否进入交付范围。
饰面之下 / 结构
样品展示了门框、独立门芯板、柜体面框和柜箱。通过剖面,可以分清各部件的位置。
这块柜门样品的竖框与横档围绕独立门芯板。门框和门芯板是不同部件,具体材料请分别核对所选柜型的规格资料。
柜体面框围在柜箱前方的开口处,位于柜门后面。它与门板外框、柜箱分别组成柜子的不同部分。
样品露出了柜体侧板、内部表面和分层边缘。图片不能确定所选柜型的木种或材料规格。